Co psuje płynność na zakrętach linii transportowej? Promienie, prowadzenie i akumulacja produktów
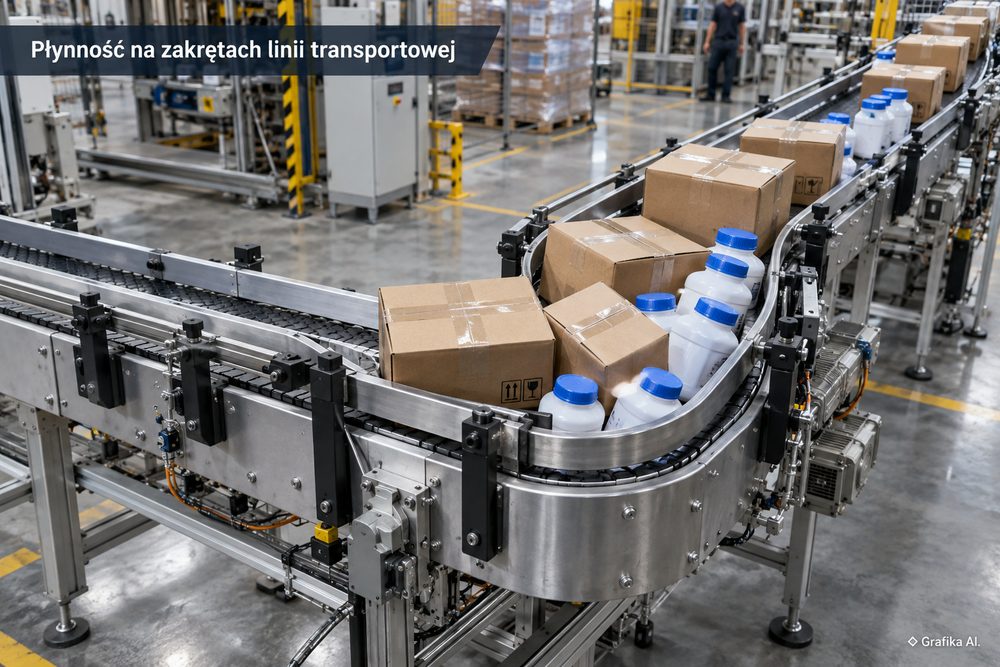
Linia pracuje poprawnie na prostym odcinku, ale na łuku kartony zaczynają się obracać, butelki napierają na bandę, a odstępy między produktami nagle znikają. Częsta reakcja? Zmniejszyć prędkość. To pomaga, ale zwykle tylko maskuje źródło problemu.
Na zakręcie jednocześnie ujawniają się trzy błędy: zbyt mały promień, źle ustawione prowadzenie boczne i akumulacja produktów, która dokłada siłę dokładnie tam, gdzie układ jest najbardziej wrażliwy. W praktyce daje to charakterystyczne objawy: wytarte prowadnice po jednej stronie, pył z tworzywa, podwinięte etykiety, kartony ustawiające się po skosie, skoki obciążenia napędu albo zatrzymania, które występują wyłącznie przy większym zapełnieniu linii.
Najgorszy scenariusz to regulowanie każdego z tych objawów osobno. Podkręcenie bandy, mocniejszy napęd lub ograniczenie prędkości potrafią uspokoić linię na kilka godzin, ale nie usuwają błędnej geometrii.
Promień łuku trzeba dobierać do produktu i nośnika, nie do wolnego miejsca w hali
Im ciaśniejszy zakręt i wyższa prędkość, tym większa siła działająca poprzecznie na transportowany produkt. Zależność jest prosta:
a = v² / R
gdzie `v` oznacza prędkość transportu, a `R` promień toru ruchu.
Przy prędkości 0,5 m/s i promieniu 500 mm przyspieszenie poprzeczne wynosi około 0,5 m/s², czyli około 0,05 g. Przy tym samym promieniu i prędkości 1,0 m/s rośnie już do 2,0 m/s², czyli około 0,20 g. Dwukrotne zwiększenie prędkości powoduje zatem czterokrotny wzrost przyspieszenia poprzecznego.
Dlatego linia, która zachowuje się dobrze przy 20–30 m/min, nie musi pozostać stabilna po podniesieniu wydajności o kilkadziesiąt procent.
Dochodzi jeszcze geometria samego łuku. Na zakręcie 90° zewnętrzna część toru musi pokonać dłuższą drogę niż wewnętrzna. Jeżeli różnica pomiędzy promieniem wewnętrznym i zewnętrznym wynosi 600 mm, różnica długości obu torów na łuku 90° to około:
0,6 × π / 2 = 0,942 m.
To prawie metr. Właśnie dlatego w łukach rolkowych stosuje się między innymi rolki stożkowe, a w odpowiednich transporterach taśmowych konstrukcję wymuszającą właściwe prowadzenie i różnicę prędkości po szerokości zakrętu.
Nie istnieje przy tym jedna wartość minimalnego promienia, którą można bezpiecznie wpisać do każdego projektu. Różnice pomiędzy systemami są ogromne. Przykładowo w systemie FlexLink X45 poziomy łuk może mieć promień 150 mm, natomiast w systemie X65Y standardowe łuki poziome występują z promieniami 1000, 1200, 1400, 1600 i 1800 mm. To nie są wartości zamienne — wynikają z innej konstrukcji nośnika i prowadzenia.
Podobnie jest z komponentami bocznymi. Przykładowy element łukowy prowadnicy rolkowej Movlink ma minimalny promień zakrzywienia 350 mm po stronie wewnętrznej i 500 mm po zewnętrznej. To parametr konkretnego elementu, a nie ogólna zasada projektowania zakrętów.
Przed zmianą promienia trzeba sprawdzić co najmniej:
- minimalny promień dopuszczony przez producenta taśmy, łańcucha lub modułu rolkowego,
- rzeczywistą szerokość i długość największego produktu,
- położenie środka ciężkości,
- prędkość nominalną oraz prędkość planowaną po zwiększeniu wydajności,
- sposób podparcia produktu na wejściu, w środku łuku i na wyjściu,
- możliwość obrotu produktu względem osi transportera.
Przy przenośnikach rolkowych dobrą zasadą konstrukcyjną jest utrzymywanie produktu na co najmniej trzech rolkach podpierających jednocześnie. Na łuku trzeba liczyć to dla najmniej korzystnego ustawienia opakowania, a nie dla idealnego położenia na środku toru. Krótki karton ustawiony po skosie potrafi stracić stabilne podparcie wcześniej, niż wynikałoby to z prostego porównania jego długości z podziałką rolek.
Dobrym przykładem ograniczeń jest napędzany łuk rolkowy Interroll RM 8320. Dla obciążenia do 50 kg na strefę zakres prędkości wynosi 0,1–1,0 m/s. Wyższy zakres, 1,01–1,39 m/s, wiąże się już z dodatkowymi warunkami: między innymi obciążeniem do 35 kg, zasilaniem 48 V, odpowiednim napędem, maksymalnie 10 startami i zatrzymaniami na minutę oraz minimalną długością produktu 450 mm. To pokazuje praktyczną zasadę: prędkość maksymalna z katalogu nie jest automatycznie prędkością maksymalną dla każdego produktu i każdego cyklu pracy.
Jeżeli po zmniejszeniu prędkości zakręt nagle zaczyna działać poprawnie, nie kończyłbym na tym diagnostyki. To sygnał, że trzeba sprawdzić promień, podparcie i prowadzenie. Inaczej problem wróci przy pierwszej próbie podniesienia wydajności.
Prowadnica ma korygować tor produktu, a nie prowadzić go przez cały łuk na tarciu
Na poprawnie ustawionej linii produkt nie powinien przejeżdżać całego zakrętu mocno dociśnięty do jednej bandy. Prowadnica boczna jest zabezpieczeniem i elementem korekcyjnym, a nie dodatkową powierzchnią cierną.
Jeżeli po kilku tygodniach eksploatacji jedna prowadnica jest wypolerowana, pokryta pyłem albo wyraźnie cieplejsza od drugiej, problem zwykle nie leży w jakości tworzywa. Produkt jest stale wciskany w tę stronę.
Najczęstsze przyczyny to:
- za mały luz pomiędzy prowadnicami,
- brak styczności prowadnicy z łukiem — powstaje lokalne „załamanie” toru,
- źle ustawiona szerokość już na prostym odcinku przed zakrętem,
- prowadzenie produktu na niewłaściwej wysokości,
- niewłaściwa geometria rolek lub nośnika,
- przesunięcie osi odcinka przed łukiem względem osi samego zakrętu.
Przy sztywnych kartonach o powtarzalnych wymiarach rozsądny zakres początkowy podczas rozruchu to zwykle około 5–10 mm całkowitego luzu ponad największą rzeczywistą szerokość opakowania. Dla miękkich saszetek, worków i opakowań o większej tolerancji wymiarowej punktem wyjścia może być 10–20 mm. Nie są to wartości normowe. To nastawa startowa, którą trzeba potwierdzić na realnym produkcie przy nominalnej prędkości.
I właśnie „realny produkt” robi tu różnicę. Wymiar z rysunku opakowania nie wystarczy. Karton nominalnie szeroki na 300 mm może po zaklejeniu, wypełnieniu i kilku godzinach w wilgotnym magazynie mieć miejscowo kilka milimetrów więcej. Dlatego przed ustawieniem prowadnic lepiej zmierzyć 30–50 sztuk z normalnej produkcji, w tym produkty z początku, środka i końca partii.
Przy butelkach, puszkach i pojemnikach prowadzenie należy ustawiać na stabilnym fragmencie korpusu. Dociskanie szyjki lub cienkiego fragmentu opakowania zwiększa ryzyko kołysania. Wysokie i wąskie produkty często lepiej prowadzić na dwóch poziomach niż próbować stabilizować wszystko jedną bandą ustawioną wysoko.
Na zewnętrznej stronie łuku szczególnie dobrze sprawdzają się materiały o małym współczynniku tarcia, na przykład odpowiednio dobrane profile z PE-UHMW, albo prowadzenie rolkowe. Prowadnice rolkowe zmniejszają tarcie ślizgowe, ale mają też minus: więcej elementów ruchomych oznacza więcej miejsc wymagających czyszczenia i kontroli. Przy drobnych elementach trzeba dodatkowo pilnować szczelin pomiędzy rolkami.
Nie należy też „łapać” produktu prowadnicą dokładnie na wejściu w zakręt. Jeżeli szerokość toru ma zostać zmniejszona o 20 mm, gwałtowne przewężenie na długości 50 mm działa jak klin. Dla kartonu o długości 300 mm lepiej rozłożyć taką korektę na około 300–600 mm odcinka wejściowego, o ile geometria maszyny na to pozwala.
Podczas odbioru łuku warto zrobić prosty test: zaznaczyć markerem narożniki kilku kartonów i nagrać przejazd telefonem w trybie 120 lub 240 kl./s. Jeżeli produkt najpierw obraca się, potem uderza w zewnętrzną prowadnicę, a na wyjściu prostuje, problemem jest zwykle geometria transportu. Jeżeli przez cały łuk jedzie stabilnie, ale mocno trze jedną stroną, najpierw koryguje się prowadnice.
Akumulacja przed zakrętem potrafi popsuć nawet dobrze zaprojektowany łuk
Najbardziej problematyczny łuk często nie jest źle wykonany. Jest po prostu obciążany przez produkty stojące za nim.
Przy klasycznej akumulacji ciśnieniowej kolejne kartony przekazują siłę w kierunku początku zatoru. Na prostym odcinku skutkiem bywa tylko większe tarcie. Na zakręcie część tej siły wypycha produkty na bok. Zewnętrzna banda zaczyna przejmować obciążenie, pierwszy karton ustawia się ukośnie, a następne dokładają nacisk.
Dlatego na łuku nie powinno się planować przypadkowej akumulacji „bo produkty i tak się mieszczą”. W rozwiązaniach rolkowych producenci wprost stosują akumulację bezciśnieniową ZPA — Zero Pressure Accumulation albo zatrzymują kolejkę przed zakrętem.
W ZPA transporter jest dzielony na strefy. Czujnik wykrywa produkt, sterownik sprawdza dostępność kolejnej strefy i dopiero wtedy uruchamia transport. Efekt: produkty nie muszą dociskać się wzajemnie podczas oczekiwania.
Długość strefy nie powinna odpowiadać wyłącznie nominalnej długości kartonu. Trzeba doliczyć drogę przebytą pomiędzy wykryciem produktu i faktycznym rozpoczęciem hamowania.
Przykład: przy prędkości 0,6 m/s opóźnienie czujnika, sterowania i reakcji napędu wynoszące 150 ms oznacza około:
0,6 × 0,15 = 0,09 m, czyli 90 mm ruchu, zanim uwzględnimy właściwą drogę hamowania.
Przy 1 m/s te same 150 ms daje już 150 mm. Dlatego strefa dla kartonu długości 600 mm nie powinna być automatycznie projektowana jako dokładnie 600 mm. Potrzebny jest zapas wynikający z dynamiki konkretnego napędu i sterowania.
System ZPA nie jest jednak rozwiązaniem bez kosztów. Potrzeba większej liczby napędów lub sprzęgieł strefowych, czujników oraz sterowania. Pojawia się również przerwa pomiędzy produktami, więc maksymalna gęstość zapełnienia transportera maleje. Zyskiem jest za to kontrola przepływu i brak narastającego nacisku na zakręcie.
W systemach, które nie mają ZPA, prostsze rozwiązanie bywa lepsze: zatrzymać akumulację na prostym odcinku przed łukiem i wpuszczać na zakręt tylko wtedy, gdy jego wyjście jest wolne. Taki układ wymaga prawidłowego ustawienia czujnika i stopera.
Trzeba policzyć drogę reakcji. Jeżeli produkt jedzie 1 m/s, a pełne opóźnienie pomiędzy sygnałem czujnika i rozpoczęciem skutecznego hamowania wynosi 250 ms, w tym czasie przejedzie 250 mm. Do tego dochodzi rzeczywista droga hamowania. Ustawienie czujnika 100 mm przed punktem zatrzymania nie zadziała tylko dlatego, że wygląda dobrze na projekcie 3D.
Nie warto też próbować rozwiązywać problemu mocniejszym silnikiem. Większy moment napędu potrafi przepchnąć produkt przez zakręt, ale jednocześnie zwiększyć nacisk na prowadnice, zużycie ślizgów i ryzyko uszkodzenia opakowania. To szczególnie irytujący błąd, bo linia pozornie staje się „mocniejsza”, a po kilku miesiącach pojawiają się zużyte bandy, luzy, wytarte łańcuchy i niestabilny transport.
FAQ
Czy samo zmniejszenie prędkości rozwiązuje problem z łukiem?
Nie. Jest dobrym testem diagnostycznym. Jeśli po spowolnieniu problemy znikają, trzeba sprawdzić przede wszystkim promień, prowadzenie, podparcie produktu i sposób akumulacji. Pozostawienie niższej prędkości oznacza zwykle tylko zaakceptowanie mniejszej wydajności.
Jaki minimalny promień powinien mieć zakręt 90°?
Nie ma jednej wartości. Minimalny promień określa konstrukcja konkretnej taśmy, łańcucha, rolek i prowadnic. Różnice mogą wynosić od około 150 mm w kompaktowych systemach transportowych do 1000 mm i więcej w innych konstrukcjach. Projekt trzeba sprawdzać w dokumentacji użytego systemu.
Ile luzu zostawić między prowadnicami?
Dla sztywnych, powtarzalnych kartonów jako nastawę rozruchową można przyjąć około 5–10 mm całkowitego luzu ponad maksymalną zmierzoną szerokość produktu. Przy opakowaniach miękkich i nieregularnych potrzebny bywa zakres 10–20 mm. Ostateczną wartość ustala się podczas prób przy nominalnej prędkości.
Czy kartony mogą akumulować się na łuku rolkowym?
Tak, ale łuk musi być do tego zaprojektowany, najlepiej jako system ZPA. Klasyczna akumulacja ciśnieniowa na zakręcie zwiększa nacisk boczny i ryzyko wypchnięcia albo przekoszenia produktu. Jeżeli transporter nie ma sterowania strefowego, bezpieczniej zatrzymywać kolejkę przed zakrętem.
Dlaczego karton po wyjściu z łuku jest obrócony o kilka stopni?
Najpierw sprawdza się geometrię rolek lub nośnika, styczność prowadnic z łukiem, położenie osi odcinków przed i za zakrętem oraz podparcie produktu. Regulowanie samej bandy na wyjściu zwykle jedynie prostuje skutek błędu powstałego wcześniej.
Co sprawdzić, jeśli problem występuje dopiero przy pełnej linii?
Akumulację. Jeżeli pojedynczy produkt przechodzi łuk poprawnie, a kłopot zaczyna się dopiero przy kolejce kartonów, pierwszym podejrzanym jest nacisk przenoszony z odcinka poprzedzającego zakręt. Test należy wykonać osobno dla pojedynczych produktów i dla maksymalnego planowanego zapełnienia.
Jeżeli trzeba wybrać jeden błąd do usunięcia w pierwszej kolejności, zacząłbym od wyeliminowania niekontrolowanej akumulacji ciśnieniowej na samym łuku. Następnie zmierzyłbym rzeczywisty promień, maksymalne gabaryty produktów i luz prowadnic przy nominalnej prędkości. Dopiero po tych pomiarach ma sens zmieniać silnik, materiał bandy czy ustawienia sterowania. Więcej informacji na: https://sklep.movlink.pl
Dodaj komentarz