Automatyzacja produkcji a operator CNC – jak zmienia się zakres obowiązków?
Automatyzacja nie sprawia, że operator CNC staje się zbędny. Zmienia natomiast sposób wykorzystania jego czasu i zakres odpowiedzialności. Tam, gdzie wcześniej pracownik ręcznie ładował detal, uruchamiał cykl i wyjmował gotowy element, coraz częściej pracuje podajnik prętów, robot przemysłowy lub system paletowy. Operator CNC przechodzi od obsługi pojedynczej maszyny do nadzorowania procesu technologicznego, a jego decyzje wpływają na jakość całej serii. Różnica jest istotna: przy zautomatyzowanej produkcji jeden błędny offset narzędzia może oznaczać nie jeden wadliwy detal, lecz kilkadziesiąt części wykonanych poza tolerancją.
Od ręcznego załadunku do nadzoru nad zautomatyzowanym stanowiskiem
W tradycyjnym modelu pracy operator obrabiarki CNC odpowiada przede wszystkim za mocowanie materiału, wybór programu, kontrolę narzędzi, uruchomienie obróbki i pomiary gotowych elementów. Automatyzacja eliminuje część powtarzalnych czynności, ale nie usuwa konieczności kontrolowania parametrów produkcji.
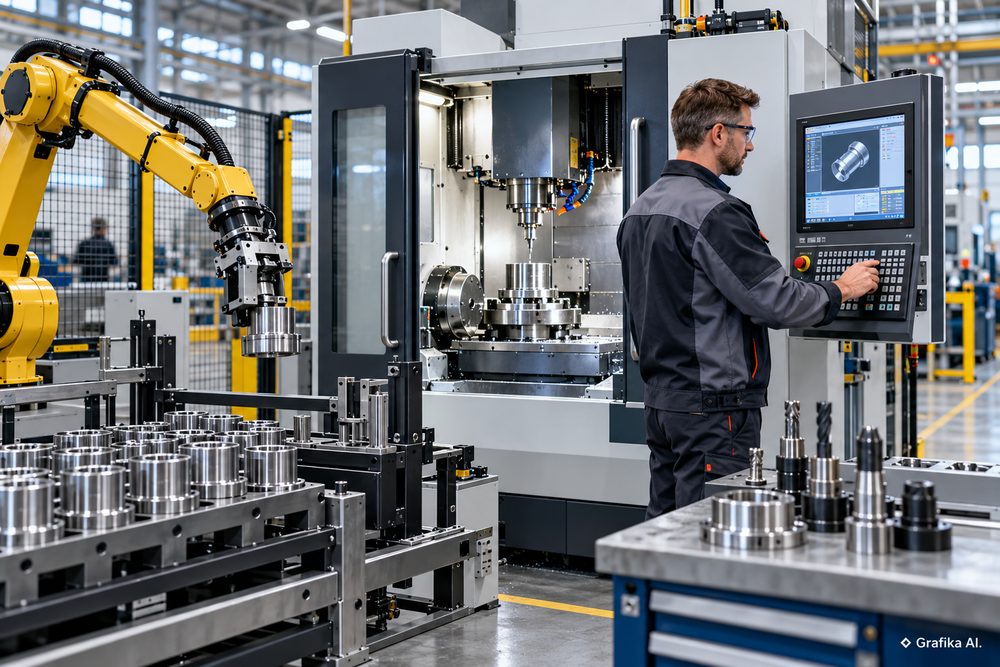
Dobrym przykładem jest centrum frezarskie wyposażone w robota sześcioosiowego, który pobiera półfabrykaty z magazynu, umieszcza je w uchwycie i odkłada gotowe części. Operator nie musi otwierać drzwi maszyny po każdym cyklu. Zamiast tego przygotowuje stanowisko do pracy, sprawdza prawidłowość mocowania, kontroluje zużycie narzędzi i reaguje na alarmy sterowania.
Najważniejsze obowiązki operatora na takim stanowisku obejmują:
- Nadzór nad przebiegiem cyklu – kontrolowanie alarmów, czasu obróbki, pracy chwytaka i poprawności wymiany detali.
- Kontrolę jakości – wykonywanie pomiarów zgodnie z planem kontroli, analizowanie odchyłek i dokumentowanie wyników.
- Zarządzanie narzędziami – monitorowanie trwałości ostrzy, sprawdzanie korekcji i wymianę zużytych narzędzi.
- Reagowanie na zakłócenia – rozpoznawanie przyczyn zatrzymań oraz zgłaszanie usterek wymagających interwencji utrzymania ruchu.
- Przezbrajanie stanowiska – przygotowywanie oprzyrządowania, narzędzi i programu do kolejnej partii produkcyjnej.
Różnicę dobrze pokazuje prosty rachunek. Załóżmy, że obróbka jednego detalu trwa 6 minut, a ręczny załadunek i rozładunek kolejne 45 sekund. W ciągu 8 godzin maszyna może teoretycznie wykonać około 71 elementów, nie uwzględniając przerw i przestojów. Robot wykonujący wymianę w 15 sekund pozwala zwiększyć tę liczbę do około 76 sztuk. Zysk wynosi około 7% wydajności stanowiska, a nie kilkadziesiąt procent, jak niekiedy sugerują materiały sprzedażowe.
W praktyce największą korzyścią może okazać się nie samo skrócenie cyklu, lecz możliwość obsługi kilku maszyn przez jednego pracownika albo kontynuowania produkcji podczas przerw, o ile pozwalają na to pojemność magazynu detali, trwałość narzędzi i warunki bezpieczeństwa.
Automatyczny załadunek ma największy sens przy stabilnych procesach, powtarzalnych detalach i seriach pozwalających rozłożyć koszt integracji na dużą liczbę części. Przy produkcji jednostkowej, częstych zmianach oprzyrządowania i krótkich cyklach ustawczych robot może generować więcej problemów niż oszczędności.
Trzeba też uwzględnić ograniczenia. Nieprawidłowo ułożony półfabrykat, zabrudzony chwytak lub wióry zalegające na powierzchniach bazowych potrafią zatrzymać całe gniazdo. W takiej sytuacji operator musi rozumieć zależności między obrabiarką, robotem i systemem mocowania. Samo kasowanie alarmu nie rozwiązuje przyczyny problemu.
Operator CNC coraz częściej odpowiada za stabilność procesu i jakość serii
Najbardziej wymagająca zmiana dotyczy kontroli procesu. Przy ręcznej obsłudze operator regularnie widzi obrabiany detal, sprawdza jego powierzchnię i może szybko wychwycić nieprawidłowości. Automatyczna linia produkuje kolejne części bez tak częstego kontaktu człowieka z wyrobem. Kontrola jakości musi więc opierać się na zaplanowanych pomiarach, monitorowaniu parametrów i właściwie ustawionych granicach reakcji.
Przykładowo zakład produkuje stalowe tuleje z otworem o średnicy 30,000 mm i tolerancji ±0,020 mm. Poprawny wymiar mieści się zatem między 29,980 a 30,020 mm. Jeżeli kolejne pomiary wynoszą 30,004 mm, 30,009 mm i 30,014 mm, wszystkie trzy elementy nadal spełniają wymagania rysunku. Jednocześnie widoczny jest wzrost średnicy, który może wskazywać na zmianę warunków skrawania, zużycie narzędzia albo wpływ temperatury.
Doświadczony operator nie czeka bezrefleksyjnie na przekroczenie tolerancji. Sprawdza trend, stan narzędzia i sposób wykonywania pomiaru. Dopiero po ustaleniu przyczyny podejmuje decyzję o korekcji.
To szczególnie ważne w produkcji zautomatyzowanej, ponieważ nieuzasadnione korygowanie offsetów może rozregulować poprawnie działający proces. Pojedynczy wynik różniący się od poprzedniego nie wystarcza do zmiany ustawień, zwłaszcza gdy różnica mieści się w niepewności pomiarowej.
W nowoczesnych zakładach operator korzysta również z sond pomiarowych, systemów monitorowania obciążenia wrzeciona i danych zbieranych przez systemy MES. W obrabiarkach wyposażonych w sterowania Siemens SINUMERIK, FANUC czy HEIDENHAIN dostępne są funkcje wspomagające diagnostykę, kontrolę narzędzi i wykonywanie cykli pomiarowych. Ich zakres zależy od modelu sterowania, konfiguracji maszyny i wykupionych opcji.
Nie każde stanowisko potrzebuje jednak rozbudowanego monitoringu. Przy prostej obróbce małych serii wystarczające mogą być okresowe pomiary, prawidłowo prowadzona karta kontroli i jasno określona procedura wymiany narzędzi. Automatyczny pomiar w maszynie jest szczególnie przydatny wtedy, gdy ogranicza liczbę wadliwych części lub pozwala wykryć odchyłkę przed wykonaniem dużej partii.
Istotna jest również zmiana sposobu oceniania pracy operatora. Sama liczba wykonanych sztuk przestaje wystarczać. Coraz większe znaczenie mają:
- OEE, czyli całkowita efektywność wyposażenia, uwzględniająca dostępność, wydajność i jakość produkcji.
- Czas nieplanowanych przestojów, wraz z podziałem na przyczyny techniczne, organizacyjne i technologiczne.
- Odsetek braków i poprawek, wskazujący rzeczywistą stabilność procesu.
- Czas przezbrojenia, istotny zwłaszcza przy częstych zmianach asortymentu.
Przykładowo maszyna z dostępnością 90%, wydajnością 95% i udziałem dobrych sztuk 98% osiąga OEE na poziomie około 83,8%. To bardziej użyteczna informacja niż samo stwierdzenie, że obrabiarka pracowała niemal przez całą zmianę.
Nie należy jednak automatycznie obciążać operatora odpowiedzialnością za każdy spadek OEE. Brak materiału, wadliwe oprzyrządowanie, błędy programu czy awaria robota mogą pozostawać poza jego zakresem decyzyjnym. Dobrze zorganizowana produkcja rozdziela odpowiedzialność operatora, technologa, programisty i działu utrzymania ruchu.
Nowe kompetencje operatora CNC – czego wymagają zautomatyzowane zakłady?
Automatyzacja zwiększa zapotrzebowanie na pracowników, którzy rozumieją nie tylko obsługę pulpitu sterowniczego, lecz także logikę całego procesu obróbki. Nie oznacza to, że każdy operator musi zostać programistą robotów przemysłowych. Ważniejsza jest umiejętność samodzielnego rozpoznawania problemów, wykonywania bezpiecznych korekcji i współpracy z osobami odpowiedzialnymi za technologię.
Dobrym przykładem jest zatrzymanie zautomatyzowanej tokarki z podajnikiem prętów. Komunikat informuje o nieprawidłowym podaniu materiału. Operator powinien sprawdzić dopuszczone w instrukcji punkty kontrolne: parametry podajnika, zgodność średnicy pręta z ustawieniami, stan prowadzenia materiału i przyczynę alarmu. Nie powinien natomiast obchodzić blokad bezpieczeństwa ani wymuszać cyklu bez usunięcia przyczyny zatrzymania.
W takim środowisku szczególnie przydatne są trzy grupy kompetencji.
Pierwsza to znajomość programowania CNC. Operator powinien rozumieć podstawowe funkcje kodu ISO, układy współrzędnych, przesunięcia zerowe, korekcje narzędzi i zależności między posuwem, prędkością skrawania oraz trwałością ostrza. Przykładowo zwiększenie posuwu z 0,20 do 0,30 mm/obr. oznacza wzrost o 50%, ale nie gwarantuje proporcjonalnego skrócenia całego cyklu. Może zwiększyć obciążenie narzędzia, pogorszyć chropowatość i skrócić jego trwałość.
Druga to umiejętność pracy z automatyką. Chodzi przede wszystkim o rozpoznawanie stanów robota, interpretację komunikatów systemu, bezpieczne wznawianie produkcji i znajomość granic własnych uprawnień. Programowanie sterownika PLC czy zaawansowanej trajektorii robota zwykle pozostaje zadaniem automatyka lub integratora.
Trzecia to metrologia i analiza przyczyn błędów. Obsługa mikrometru i średnicówki nadal ma znaczenie, podobnie jak rozumienie baz pomiarowych, tolerancji geometrycznych oraz wpływu temperatury na wynik.
W przypadku elementu stalowego o długości 500 mm zmiana temperatury o 10°C powoduje zmianę długości o około 0,058 mm, przy założeniu współczynnika rozszerzalności liniowej 11,5 × 10⁻⁶/K. Przy tolerancjach liczonych w setnych częściach milimetra nie można tego zignorować.
Pracownik planujący rozwój zawodowy powinien dobierać szkolenie do rzeczywistego zakresu obowiązków. Osoba odpowiedzialna jedynie za załadunek i kontrolę podstawowych wymiarów potrzebuje innego przygotowania niż operator samodzielnie ustawiający maszynę, wprowadzający korekcje i analizujący program. Największy zwrot z nauki daje zwykle opanowanie obsługi konkretnego sterowania, czytania dokumentacji technologicznej i podstaw programowania, a dopiero później specjalizacja w robotyce.
Przed wyborem kursu należy sprawdzić, czy obejmuje praktyczną pracę na obrabiarce, ustawianie punktu zerowego, dobór narzędzi, testowanie programu oraz postępowanie w przypadku błędów. Samo ćwiczenie kodu na symulatorze nie przygotuje w pełni do samodzielnej obsługi stanowiska produkcyjnego.
Ważne są również wymagania bezpieczeństwa. Integracja robota z obrabiarką wymaga oceny ryzyka całego stanowiska, odpowiednich zabezpieczeń i sprawdzenia funkcji bezpieczeństwa. W Unii Europejskiej od 20 stycznia 2027 r. obowiązkowe stosowanie znajdzie rozporządzenie maszynowe (UE) 2023/1230, zastępujące dotychczasową dyrektywę maszynową 2006/42/WE w odniesieniu do objętych nim maszyn wprowadzanych na rynek. Nie oznacza to automatycznego obowiązku wymiany wszystkich wcześniej użytkowanych obrabiarek. Istotne jest natomiast przeanalizowanie wymagań przy budowie nowego gniazda oraz przy istotnych modyfikacjach istniejącego stanowiska.
Najrozsądniejsza ścieżka zawodowa prowadzi od samodzielnej obsługi CNC, przez ustawianie i optymalizację procesu, do nadzoru nad zautomatyzowanym gniazdem. Pozwala to rozwijać kompetencje zgodnie z potrzebami zakładu, bez inwestowania od razu w zaawansowane szkolenia, których wiedza nie będzie wykorzystywana w codziennej pracy.
FAQ – najczęstsze pytania o automatyzację i pracę operatora CNC
Czy automatyzacja produkcji oznacza likwidację stanowisk operatorów CNC?
Nie automatycznie. Zmniejsza zapotrzebowanie na ręczny załadunek i powtarzalne czynności, ale pozostawia zadania związane z ustawianiem maszyn, kontrolą jakości i usuwaniem zakłóceń. Ostateczny wpływ na zatrudnienie zależy od skali produkcji, organizacji zmian i stopnia automatyzacji zakładu.
Czy operator CNC musi umieć programować roboty przemysłowe?
Nie na każdym stanowisku. Standardowa obsługa zautomatyzowanego gniazda wymaga przede wszystkim znajomości procedur pracy i reagowania na alarmy. Samodzielne programowanie robotów FANUC, KUKA czy ABB jest potrzebne przede wszystkim osobom odpowiedzialnym za uruchamianie i modyfikowanie stanowisk.
Kiedy opłaca się automatyzować załadunek obrabiarki CNC?
Przede wszystkim przy powtarzalnych detalach, odpowiednio dużych seriach i stabilnym procesie. Decyzję należy poprzedzić pomiarem czasu ręcznej obsługi, analizą przestojów oraz obliczeniem kosztu integracji, serwisu i przezbrojeń.
Czy jeden operator może obsługiwać kilka obrabiarek CNC?
Tak, jeżeli czas autonomicznej pracy maszyn pozwala na wykonywanie kontroli i interwencji bez powodowania przestojów. Warunkiem jest również bezpieczna organizacja stanowisk i odpowiednio zaplanowane obowiązki.
Od czego operator CNC powinien zacząć naukę nowych umiejętności?
Najpierw od programowania i ustawiania konkretnego sterowania CNC oraz metrologii warsztatowej. Następnie warto rozwijać diagnostykę procesu, analizę danych produkcyjnych i podstawy obsługi systemów automatycznego załadunku.
Pierwszym krokiem przed automatyzacją powinien być pomiar rzeczywistego wykorzystania obrabiarki przez co najmniej kilka reprezentatywnych zmian. Należy oddzielnie zapisać czas skrawania, ręcznego załadunku, pomiarów, przezbrojeń i przestojów. Jeżeli największe straty wynikają z zużycia narzędzi, błędów programu lub długich przezbrojeń, montaż robota nie usunie głównej przyczyny niskiej wydajności. Najpierw trzeba ustabilizować proces, a dopiero potem automatyzować jego obsługę.
Więcej informacji na: https://www.numerika.pl/kurs-programowanie-operator-cnc
Dodaj komentarz