Przemysł 4.0 a CNC – jakie kompetencje będą potrzebne pracownikom produkcji?
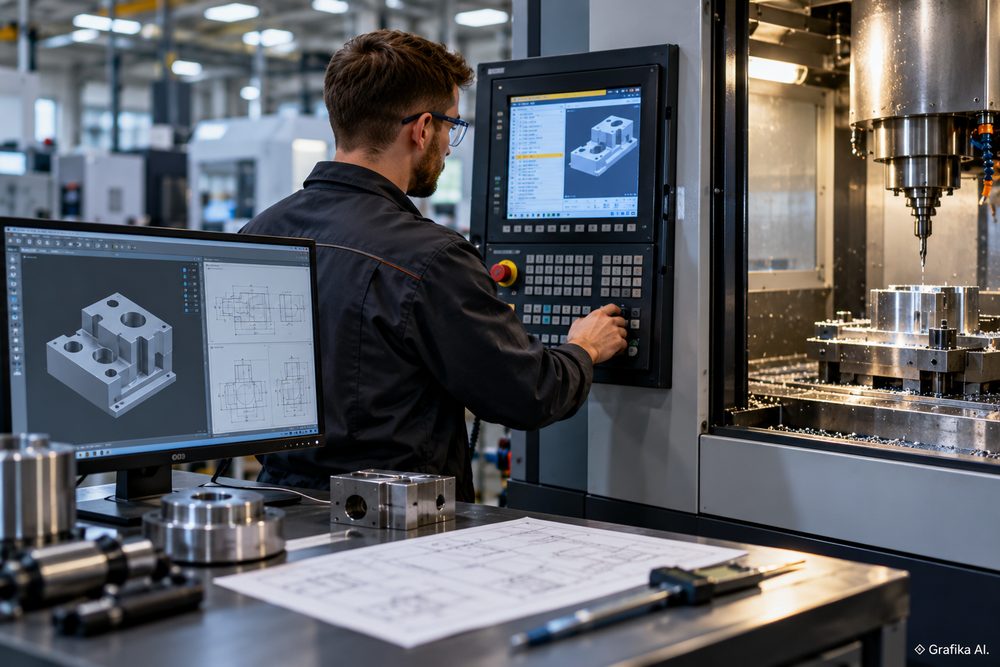
Operator CNC, który potrafi jedynie uruchomić przygotowany program i wymienić detal, ma coraz mniejsze możliwości rozwoju zawodowego. Nowoczesne centra obróbcze współpracują z systemami CAD/CAM, zbierają dane o pracy maszyn i umożliwiają automatyczną kontrolę wybranych parametrów produkcji. Nie oznacza to jednak, że człowiek staje się zbędny. Zmienia się zakres jego obowiązków. Przemysł 4.0 wymaga od pracowników CNC połączenia wiedzy technologicznej, umiejętności cyfrowych i zdolności samodzielnego rozwiązywania problemów. Największe znaczenie ma nie znajomość liczby funkcji sterownika, lecz umiejętność wykorzystania ich do wykonania detalu zgodnego z dokumentacją, bez niepotrzebnych przestojów i strat materiałowych.
Od obsługi obrabiarki do świadomego sterowania procesem produkcji
Podstawą pracy przy CNC nadal pozostają czytanie rysunku technicznego, znajomość technologii skrawania, dobór narzędzi oraz kontrola wymiarów. Automatyzacja nie zastępuje tych umiejętności. Przeciwnie, błędnie dobrane parametry mogą zostać powielone w całej serii produkcyjnej, zanim problem zostanie zauważony.
Dobrym przykładem jest toczenie stalowego wałka o wymaganej średnicy 30,00 ±0,02 mm. Dopuszczalny przedział wynosi od 29,98 do 30,02 mm. Jeżeli pomiar pierwszego detalu wskazuje 30,04 mm, pracownik musi ustalić przyczynę odchyłki. Może nią być zużycie ostrza, nieprawidłowa geometria narzędzia, problem z zamocowaniem lub niewłaściwe ustawienie kompensacji.
Samo wpisanie nowej wartości korektora nie rozwiązuje jeszcze problemu. W sterowaniach tokarskich należy między innymi rozróżniać programowanie osi X w średnicy i promieniu, a kierunek oraz sposób wprowadzania korekcji sprawdzać w dokumentacji konkretnej maszyny. Błąd przy modyfikowaniu offsetu może pogłębić odchyłkę, uszkodzić detal, a nawet doprowadzić do kolizji.
Pracownik przygotowany do pracy w środowisku Przemysłu 4.0 powinien umieć:
- Interpretować tolerancje wymiarowe i geometryczne oraz dobierać odpowiednie przyrządy pomiarowe.
- Rozumieć układy współrzędnych i korektory narzędziowe, zamiast mechanicznie kopiować ustawienia z poprzedniego zlecenia.
- Analizować parametry skrawania, w tym prędkość skrawania, posuw i głębokość obróbki.
- Weryfikować program przed produkcją, korzystając z symulacji, kontroli toru narzędzia i procedur bezpiecznego uruchomienia obowiązujących w zakładzie.
- Rozpoznawać objawy zużycia narzędzi, takie jak pogorszenie chropowatości, zmiana wymiarów czy nietypowe drgania.
Istotna jest również znajomość różnych systemów sterowania. Fanuc, Siemens Sinumerik i Heidenhain realizują podobne zadania obróbkowe, ale różnią się organizacją interfejsu, składnią wybranych poleceń, cyklami oraz sposobem zarządzania danymi narzędziowymi. Doświadczenie zdobyte na jednym sterowaniu nie oznacza automatycznie pełnej samodzielności na drugim.
Kiedy warto rozwijać kompetencje programistyczne? Przede wszystkim przy produkcji jednostkowej i małoseryjnej, gdzie częste zmiany detali wymagają przygotowywania nowych programów oraz modyfikowania technologii. Przy wielkoseryjnej produkcji powtarzalnej większe znaczenie na stanowisku operatora mogą mieć kontrola stabilności procesu, szybkie wykrywanie odchyłek i prawidłowe reagowanie na alarmy.
Nie każdy operator musi natomiast od razu opanować zaawansowane programowanie pięcioosiowe. Jeśli zakład wykorzystuje głównie tokarki dwuosiowe i frezarki trzyosiowe, pierwszeństwo powinny mieć umiejętności związane z rzeczywiście używanymi maszynami. Szkolenie z technologii, której pracownik nie wykorzysta przez następny rok, zwykle przegrywa pod względem praktycznej przydatności z doskonaleniem pomiarów i ustawiania obrabiarki.
Kompetencje cyfrowe: CAD/CAM, analiza danych i diagnostyka maszyn
Przemysł 4.0 wprowadza do zakładów produkcyjnych coraz więcej danych. Obrabiarka może przekazywać informacje o stanie pracy, alarmach, czasie realizacji programu czy obciążeniu wybranych podzespołów. Ich wykorzystanie wymaga jednak czegoś więcej niż znajomości obsługi komputera.
Pracownik produkcji powinien rozumieć, skąd pochodzą dane, co rzeczywiście oznaczają i jakie decyzje można na ich podstawie podjąć.
Załóżmy, że centrum frezarskie jest dostępne przez 480 minut na zmianę. Przez 90 minut trwa przezbrojenie, a kolejne 30 minut zajmują nieplanowane postoje. Faktyczny czas pracy wynosi 360 minut, czyli 75% zaplanowanego czasu. To przykład wskaźnika dostępności, jednego z elementów OEE (Overall Equipment Effectiveness).
Pełny wskaźnik OEE uwzględnia również wydajność i jakość. Maszyna pracująca przez większość zmiany nie musi być produktywna, jeśli wykonuje detale zbyt wolno albo generuje dużo braków. Co ważne, do poprawnego obliczenia potrzebne są jednoznaczne definicje planowanego czasu produkcji, przestojów i dobrych sztuk.
W takim środowisku przydatne stają się trzy grupy kompetencji.
1. Obsługa systemów CAD/CAM
Programy takie jak Autodesk Fusion, Siemens NX CAM czy Mastercam pozwalają przygotowywać strategie obróbki na podstawie modeli geometrycznych. Pracownik powinien rozumieć różnicę między modelem CAD, ścieżką narzędzia a kodem NC wygenerowanym przez postprocesor.
Przykładowo przy frezowaniu kieszeni w aluminiowej obudowie CAM może pomóc dobrać strategię usuwania materiału i wykryć część potencjalnych kolizji. Nie zwalnia jednak technologa z kontroli mocowania, wysunięcia narzędzia, naddatków i warunków skrawania.
Niewłaściwy postprocesor może wygenerować kod niezgodny z konfiguracją obrabiarki. Dlatego nawet poprawna symulacja w systemie CAM nie zastępuje procedury sprawdzenia programu na konkretnej maszynie.
Zakup rozbudowanego oprogramowania CAM ma sens zwłaszcza przy skomplikowanych geometriach i częstym przygotowywaniu nowych detali. Przy prostych operacjach wiercenia lub toczenia cykle dostępne bezpośrednio w sterowaniu bywają szybsze w przygotowaniu i łatwiejsze do poprawienia na stanowisku.
2. Analiza danych i podstawy integracji systemów
Pracownik nie musi być programistą IT, aby korzystać z danych produkcyjnych. Powinien jednak umieć obsłużyć arkusz kalkulacyjny, interpretować raporty przestojów i odróżniać czas pracy wrzeciona od czasu rzeczywistego skrawania.
W bardziej zaawansowanych zakładach przydaje się znajomość zasad komunikacji przemysłowej, na przykład OPC UA, oraz współpracy systemów MES z obrabiarkami.
Przykład? Jeśli raport pokazuje powtarzające się 12-minutowe postoje po określonej operacji, można zestawić je z historią alarmów, wymianami narzędzi i kontrolą jakości. Dopiero takie porównanie pozwala ocenić, czy problem wynika z organizacji pracy, technologii czy stanu maszyny.
Nie ma natomiast sensu inwestować w rozbudowany system monitoringu, jeśli zakład nie rejestruje jeszcze wiarygodnie przyczyn przestojów. Automatyczne zbieranie nieprecyzyjnie zdefiniowanych informacji stworzy atrakcyjne wykresy, ale niekoniecznie pomoże ograniczyć straty.
3. Diagnostyka i podstawy utrzymania ruchu
Coraz większe znaczenie ma rozpoznawanie symptomów awarii na podstawie alarmów, trendów temperatury, drgań i obciążenia napędów.
Trzeba jednak odróżnić diagnostykę od przewidywania awarii. Wzrost obciążenia wrzeciona może wynikać ze stępienia narzędzia, ale także ze zmiany materiału, posuwu lub warunków chłodzenia. Sam wykres nie wystarczy do postawienia diagnozy.
Rozwiązania określane jako predykcyjne utrzymanie ruchu są szczególnie uzasadnione przy maszynach, których nieplanowany postój powoduje wysokie straty, a dostępne dane pozwalają rozpoznać powtarzalne wzorce uszkodzeń. W przypadku pojedynczej, rzadko eksploatowanej obrabiarki regularne przeglądy i właściwe procedury konserwacyjne mogą być rozsądniejszym wyborem.
Wraz z integracją maszyn rośnie też znaczenie cyberbezpieczeństwa. Operator powinien przestrzegać zasad przenoszenia programów NC, korzystania z nośników USB, zarządzania dostępem i zgłaszania podejrzanych zmian w systemie. Podłączenie starszej obrabiarki do sieci bez sprawdzenia zabezpieczeń może stworzyć większe zagrożenie niż korzyść z monitorowania jej pracy.
Jak przygotować pracowników CNC do zmian i wybrać odpowiednie szkolenie?
Najczęstszy błąd w rozwijaniu kompetencji produkcyjnych polega na rozpoczynaniu od zaawansowanych narzędzi cyfrowych, zanim pracownik opanuje podstawy obróbki. Znajomość CAM nie pomoże prawidłowo ustawić detalu, jeśli kursant nie potrafi zinterpretować bazy wymiarowej na rysunku.
Rozwój umiejętności powinien przebiegać etapami: technologia skrawania, obsługa i ustawianie maszyny, podstawy programowania, a dopiero później automatyzacja i analiza danych.
Dobrym punktem wyjścia dla osoby bez doświadczenia jest kurs łączący symulację z pracą na przemysłowych obrabiarkach. Przykładem takiej oferty jest wrocławska firma Numerika, prezentująca program szkolenia Operator-Programista CNC na stronie www.numerika.pl. Jej kurs poziomu I obejmuje 8 dni i 80 godzin zajęć, podzielonych na:
- 10 godzin teorii dotyczącej podstaw technologii i dokumentacji technicznej;
- 30 godzin ćwiczeń na symulatorach, obejmujących między innymi programowanie i układy współrzędnych;
- 40 godzin praktyki przy przemysłowych obrabiarkach CNC.
Zajęcia praktyczne organizowane są w dwóch grupach liczących maksymalnie po sześć osób, z dwoma instruktorami. To ważna informacja przy ocenie szkolenia, ale 40 godzin zajęć przy maszynach nie oznacza 40 godzin indywidualnego sterowania obrabiarką przez każdego kursanta. Czas obejmuje również instruktaż, pokazy, ćwiczenia innych uczestników i omawianie wyników.
Szkolenie odbywa się przy ul. Buforowej 4A we Wrocławiu. Uczestnicy pracują między innymi na tokarce Hyundai WIA 230LMA z Fanuc 0i Manual Guide oraz frezarce DMG Mori EcoMill 600V z Sinumerik 840D. Ćwiczenia symulacyjne obejmują także Heidenhain iTNC 530.
Dzięki temu kursant może zobaczyć różnice między środowiskami programowania, ale nie powinien traktować ukończenia jednego kursu jako potwierdzenia zaawansowanej znajomości wszystkich trzech systemów.
Na 22 października 2026 roku strona szkolenia prezentuje promocyjną cenę 2999 zł brutto, przy przekreślonej kwocie 3199 zł. Jednocześnie tabela informacyjna nadal podaje 3199 zł brutto. Przed zapisem trzeba więc potwierdzić obowiązującą cenę, termin i wybrany wariant. Opcjonalny certyfikat TÜV SÜD kosztuje dodatkowo 400 zł.
Kurs jest przeznaczony również dla osób zaczynających od zera. Wymagane są podstawowe umiejętności obsługi komputera i wykonanie przygotowania INTRO. Dostępny jest także wariant hybrydowy oraz odrębne szkolenie 40-godzinne.
Jak zdecydować, które szkolenie wybrać?
Osoba rozpoczynająca pracę w branży zwykle więcej skorzysta z pełnego programu obejmującego rysunek techniczny, pomiary, symulatory i praktykę. Krótszy kurs ma większy sens wtedy, gdy uczestnik zna już podstawy i potrzebuje uzupełnić konkretne umiejętności. Pracownik obsługujący sprawnie tokarkę z Fanuc, ale przygotowujący się do pracy na frezarce z Sinumerik, powinien z kolei szukać zajęć skoncentrowanych na docelowym sterowaniu.
Przy wyborze szkolenia trzeba sprawdzić przede wszystkim:
- liczbę godzin rzeczywistych ćwiczeń na obrabiarkach oraz sposób dzielenia dostępu do stanowisk;
- modele maszyn i wersje sterowań, na których prowadzone są zajęcia;
- możliwość samodzielnego przygotowania programu, ustawienia detalu i sprawdzenia wyniku pomiarowego pod nadzorem instruktora;
- zakres egzaminu praktycznego i rodzaj otrzymywanego dokumentu;
- zgodność programu z maszynami wykorzystywanymi przez przyszłego lub obecnego pracodawcę.
Certyfikat może ułatwić przedstawienie kwalifikacji podczas rekrutacji, ale nie zastępuje sprawdzianu praktycznego i nie gwarantuje zatrudnienia. Pracodawca może oczekiwać samodzielnego przezbrojenia stanowiska, interpretacji niezgodności wymiarowych albo znajomości konkretnych procedur produkcyjnych.
Dla firm zatrudniających operatorów rozsądnym rozwiązaniem jest również szkolenie stanowiskowe połączone z oceną umiejętności. Przykładowo można przygotować trzy zadania: odczytanie rysunku i wskazanie wymiarów krytycznych, bezpieczne przygotowanie stanowiska oraz wykonanie pierwszej sztuki pod nadzorem wraz z protokołem pomiarowym.
Dopiero wynik takiego sprawdzianu pokazuje, czego rzeczywiście trzeba uczyć. Jeśli większość błędów dotyczy pomiarów, wysyłanie całej grupy na zaawansowany kurs CAM nie usunie głównej przyczyny braków.
FAQ – najczęstsze pytania o kompetencje CNC w Przemyśle 4.0
Czy sztuczna inteligencja zastąpi operatorów CNC?
AI może wspomagać programowanie, diagnostykę i analizę produkcji, ale nie eliminuje konieczności fizycznego ustawiania obrabiarek, kontroli detali i nadzorowania bezpieczeństwa. Zakres automatyzacji zależy od rodzaju produkcji i wyposażenia zakładu.
Czy operator CNC musi znać programowanie?
Nie na każdym stanowisku. Przy powtarzalnej produkcji może wystarczyć obsługa zatwierdzonych programów, pomiary i reagowanie na odchyłki. Znajomość G-kodu i cykli obróbkowych znacznie zwiększa jednak możliwości awansu na ustawiacza lub programistę.
Czy trzeba opanować CAD/CAM, aby rozpocząć pracę?
Nie. Na początek ważniejsze są rysunek techniczny, podstawy skrawania, pomiary i bezpieczna obsługa obrabiarki. CAD/CAM warto rozwijać przy przygotowywaniu technologii, skomplikowanych konturach i produkcji wieloosiowej.
Ile trwa nauka podstaw CNC?
Intensywny kurs podstawowy może obejmować 40–80 godzin, jednak osiągnięcie samodzielności zależy od liczby wykonanych zadań, rodzaju maszyn i nadzoru doświadczonego pracownika. Ukończenie kursu nie oznacza automatycznego przygotowania do każdej operacji produkcyjnej.
Jakie kompetencje cyfrowe są najbardziej przydatne operatorowi?
Obsługa dokumentacji elektronicznej, rozumienie danych produkcyjnych, podstawowa analiza przestojów, korzystanie z symulatorów i znajomość interfejsu sterowania. Programowanie systemów informatycznych nie jest standardowym wymaganiem dla każdego operatora.
Od czego zacząć przygotowanie zespołu do Przemysłu 4.0?
Od sprawdzianu umiejętności na maszynach używanych w zakładzie. Najpierw należy ocenić czytanie rysunków, pomiary, ustawianie narzędzi i reakcję na błędy procesu. Dopiero po usunięciu wykrytych braków warto inwestować w szkolenia CAM, monitoring maszyn i zaawansowaną automatyzację.
Dodaj komentarz