Modułowa linia montażowa – zalety konstrukcji opartych na profilach aluminiowych
Modułowa linia montażowa nie musi być konstrukcją zaprojektowaną raz na zawsze. Jej największą zaletą jest możliwość zmiany układu stanowisk, dodawania wyposażenia i rozbudowy transportu bez konieczności demontażu całej instalacji. Właśnie dlatego w zakładach produkcyjnych coraz częściej wykorzystuje się systemowe profile aluminiowe z rowkami montażowymi, które pozwalają budować zarówno pojedyncze stanowiska robocze, jak i kompletne ciągi montażowe.
Nie oznacza to jednak, że aluminium sprawdzi się w każdym zastosowaniu. O powodzeniu projektu decydują przede wszystkim obciążenia, długości przęseł, rodzaj połączeń, sposób transportowania detali i planowana intensywność eksploatacji. Źle dobrany profil potrafi powodować drgania, ugięcia konstrukcji i problemy z utrzymaniem dokładności montażu. Dlatego wybór systemu powinien wynikać z parametrów procesu, a nie wyłącznie z ceny metra bieżącego profilu.
1. Modułowa konstrukcja – łatwiejsza rozbudowa i mniejsze koszty zmian produkcyjnych
Podstawową przewagą profili aluminiowych jest sposób łączenia elementów. W przeciwieństwie do tradycyjnych konstrukcji spawanych, ramy można budować z gotowych odcinków profili, kątowników, łączników wewnętrznych i śrub mocowanych w rowkach teowych. Nie trzeba przygotowywać całej konstrukcji od podstaw przy każdej zmianie układu stanowiska.
W praktyce oznacza to możliwość:
- przesuwania uchwytów, półek i podajników bez wykonywania nowych otworów;
- dodawania kolejnych stanowisk do istniejącej linii;
- zmiany wysokości blatów i położenia elementów wyposażenia;
- montowania osłon, paneli, oświetlenia oraz prowadnic kablowych;
- ponownego wykorzystania części konstrukcji po zmianie procesu produkcyjnego.
Dobrym przykładem jest linia do ręcznego montażu podzespołów elektrycznych. Początkowo składa się z czterech stanowisk, na których operatorzy wykonują montaż i kontrolę połączeń. Po wprowadzeniu nowego wariantu produktu pojawia się potrzeba dodania piątego stanowiska do testowania gotowego podzespołu.
W konstrukcji aluminiowej można dobudować kolejną ramę, przedłużyć odcinek transportowy i przenieść istniejące uchwyty na narzędzia. Jeżeli projekt od początku uwzględniał możliwość rozbudowy, nie trzeba wymieniać całego ciągu produkcyjnego. W konstrukcji spawanej podobna zmiana często wymaga cięcia, ponownego spawania, szlifowania i zabezpieczenia powierzchni.
Istotne jest jednak wcześniejsze zaplanowanie kompatybilności komponentów. Profile o takim samym wymiarze zewnętrznym nie muszą pasować do siebie. Przykładowo system profili 40 × 40 mm może wykorzystywać rowek o szerokości 8 albo 10 mm. W drugim przypadku spotyka się mocowanie z wykorzystaniem śrub M8. Różnice dotyczą również nakrętek, łączników i elementów narożnych.
Przed zakupem trzeba więc sprawdzić:
- szerokość i głębokość rowka montażowego;
- rodzaj oraz wymiary nakrętek przesuwnych;
- kompatybilność łączników i kątowników;
- dostępność elementów uzupełniających w przyszłości.
Jest też mniej wygodna strona takiego rozwiązania. Połączenia śrubowe wymagają kontroli, szczególnie w miejscach narażonych na drgania od napędów, wkrętarek i urządzeń pneumatycznych. Niewłaściwie zabezpieczone mocowania mogą się poluzować. Dodatkowo rowki montażowe bywają miejscem gromadzenia pyłu i zanieczyszczeń, dlatego w wymagających warunkach produkcyjnych warto stosować odpowiednie zaślepki.
Kiedy wybrać konstrukcję modułową? Przede wszystkim wtedy, gdy firma przewiduje zmiany asortymentu, częste przezbrojenia, rozbudowę stanowisk lub stopniowe wdrażanie automatyzacji. Jeżeli natomiast konstrukcja ma przez wiele lat pracować w niezmienionym układzie, przenosić bardzo duże obciążenia i nie wymagać modyfikacji, spawana rama stalowa może okazać się prostsza i ekonomiczniejsza.
2. Lekkość nie wystarczy – dobór profili, sztywność i wytrzymałość konstrukcji
Aluminium jest znacznie lżejsze od stali. Gęstość aluminium wynosi około 2,7 g/cm³, natomiast stali około 7,85 g/cm³. Oznacza to, że przy porównywalnej objętości element aluminiowy waży mniej więcej jedną trzecią tego, co stalowy.
Ta właściwość ułatwia transport, montaż i późniejsze przestawianie wyposażenia. Nie wolno jednak utożsamiać niskiej masy z większą sztywnością.
Moduł sprężystości aluminium wynosi około 69 GPa, a stali około 210 GPa. Przy identycznej geometrii przekroju aluminiowy element będzie więc wyraźnie bardziej podatny na ugięcia. Konstruktor musi to uwzględnić, dobierając odpowiedni przekrój, rozstaw podpór i sposób łączenia profili.
W praktyce stosuje się różne wymiary, zależnie od funkcji elementu:
- 20 × 20 mm – lekkie konstrukcje pomocnicze, uchwyty i niewielkie zabudowy;
- 30 × 30 mm – lekkie ramy i wyposażenie stanowisk;
- 40 × 40 mm – popularna baza konstrukcyjna dla stanowisk roboczych i osłon;
- 40 × 80 mm – elementy wymagające większej sztywności, w tym odpowiednio zaprojektowane belki i podłużnice.
To orientacyjne przykłady, a nie uniwersalna tabela dopuszczalnych obciążeń. Dwa profile o tych samych wymiarach zewnętrznych mogą mieć różną geometrię wewnętrzną, grubość ścianek i moment bezwładności przekroju. W konsekwencji ich zachowanie pod obciążeniem również będzie inne.
Najważniejsze kryterium stanowi ugięcie konstrukcji pod rzeczywistym obciążeniem.
Przykładowo, jeżeli belka aluminiowa jest podparta na końcach i obciążona siłą skupioną pośrodku, jej teoretyczne ugięcie zależy od długości przęsła podniesionej do trzeciej potęgi. Przy niezmienionym profilu i obciążeniu zwiększenie rozpiętości z 600 do 1200 mm oznacza ośmiokrotny wzrost ugięcia.
To pokazuje, dlaczego nie zawsze opłaca się stosować długie odcinki profili bez dodatkowych podpór. Czasem dodanie jednej nogi konstrukcyjnej lub poprzeczki daje lepszy rezultat niż zakup znacznie większego przekroju.
Przy projektowaniu należy uwzględnić kilka rodzajów obciążeń:
- Obciążenia statyczne – masa blatów, półek, pojemników, narzędzi i urządzeń.
- Obciążenia dynamiczne – siły powstające podczas przesuwania detali, pracy siłowników i uruchamiania napędów.
- Obciążenia punktowe – nacisk urządzenia zamocowanego w jednym miejscu, a nie równomiernie rozłożony na całej belce.
- Obciążenia skręcające – występujące między innymi przy jednostronnym montażu ciężkiego oprzyrządowania.
Przykład praktyczny: na ramie stanowiska montażowego ma pracować wkrętarka automatyczna, a obok znajduje się podajnik z komponentami. Sama masa wyposażenia nie stanowi jedynego problemu. Podczas dokręcania połączeń pojawiają się dodatkowe siły i drgania. Jeżeli konstrukcja jest zbyt wiotka, może zmieniać się położenie narzędzia względem montowanego elementu. Skutkiem są problemy z powtarzalnością operacji i jakością połączeń.
W takiej sytuacji trzeba sprawdzić nie tylko przekrój profilu, ale również sztywność narożników, liczbę podpór i sposób mocowania urządzenia. Przy większych obciążeniach warto rozważyć dodatkowe stężenia albo konstrukcję hybrydową, w której główną ramę wykonuje się ze stali, a wyposażenie i elementy regulacyjne z aluminium.
Przed zatwierdzeniem projektu należy sprawdzić w dokumentacji producenta:
- momenty bezwładności przekroju względem odpowiednich osi;
- dopuszczalne obciążenia dla konkretnego sposobu podparcia;
- wartości ugięcia przy założonym obciążeniu;
- nośność zastosowanych łączników;
- odporność połączeń na obciążenia dynamiczne.
Nie należy dobierać profilu wyłącznie na podstawie wyglądu ani deklarowanej nośności pojedynczego elementu. O wytrzymałości całej ramy decyduje najsłabszy fragment układu, którym często okazuje się połączenie, a nie sam profil.
3. Integracja transportu, ergonomia i bezpieczeństwo – jedna konstrukcja, wiele funkcji
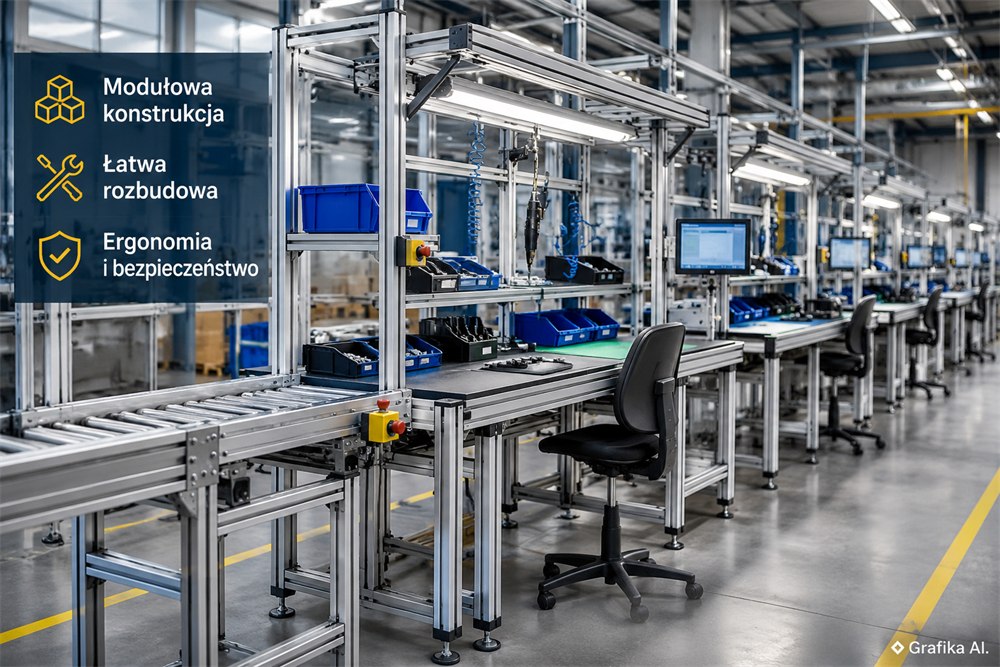
Modułowa linia montażowa nie jest wyłącznie szkieletem z aluminiowych belek. To układ, w którym konstrukcja nośna musi współpracować z transportem detali, wyposażeniem operatorów, instalacją elektryczną i zabezpieczeniami.
Właśnie dlatego profile aluminiowe dobrze sprawdzają się przy budowie stanowisk połączonych z przenośnikami rolkowymi, taśmowymi i systemami transportu grawitacyjnego. Do tej samej ramy można zamocować blat roboczy, prowadnice, półki na komponenty, uchwyty narzędziowe i elementy osłonowe.
Przy projektowaniu warto zacząć od przepływu produktu. Najpierw trzeba ustalić, gdzie detal trafia na linię, jakie operacje przechodzi i w którym miejscu jest odbierany. Dopiero później należy określić długość konstrukcji i rozmieszczenie stanowisk.
Przykład: zakład produkuje 560 podzespołów na zmianę, a efektywny czas pracy wynosi 7 godzin. Dostępny czas to 25 200 sekund, więc wymagany takt wynosi:
25 200 s ÷ 560 szt. = 45 sekund na produkt.
Jeżeli jedna z operacji montażowych trwa 70 sekund, pojedyncze stanowisko nie będzie w stanie utrzymać takiego tempa. Konieczne może być podzielenie operacji, zastosowanie dwóch równoległych stanowisk albo zmiana technologii montażu.
Samo przedłużenie konstrukcji aluminiowej nie rozwiąże problemu. To ważna granica między projektowaniem wyposażenia a rzeczywistym projektowaniem procesu produkcyjnego.
Przy ustalaniu wymiarów warto również uwzględnić przestrzeń roboczą. Sześć stanowisk o szerokości 1200 mm zajmuje łącznie 7200 mm. Do tego trzeba doliczyć odcinki transportowe, bufory międzyoperacyjne, miejsca na pojemniki oraz przestrzeń potrzebną do obsługi i konserwacji urządzeń. Zamówienie profili na podstawie samej sumy szerokości blatów prowadzi do błędów już na etapie montażu.
Ergonomia to kolejny element, którego nie warto odkładać na koniec. Wysokość blatu powinna odpowiadać wzrostowi operatora i rodzajowi wykonywanej pracy. Precyzyjny montaż wymaga innego ustawienia niż przenoszenie cięższych elementów. Znaczenie ma również zasięg ramion, położenie pojemników, kąt widzenia i dostęp do narzędzi.
Dlatego konstrukcję warto wyposażyć w:
- regulowane podpory i elementy umożliwiające zmianę wysokości blatu;
- uchwyty na narzędzia z balanserami;
- półki i podajniki umieszczone w naturalnym zasięgu operatora;
- oświetlenie miejscowe nad obszarem montażu;
- prowadnice i osłony przewodów elektrycznych oraz pneumatycznych;
- odpowiednio rozmieszczone pojemniki na komponenty.
Osobnej uwagi wymaga ochrona przed wyładowaniami elektrostatycznymi. W produkcji elektroniki sama aluminiowa rama nie zapewnia ochrony ESD. Potrzebne są odpowiednie powierzchnie robocze, połączenia wyrównawcze, uziemienie i kontrola parametrów całego stanowiska. Dopiero kompletny, sprawdzony układ spełnia wymagania konkretnego procesu.
Nie można też traktować profili aluminiowych jako automatycznej gwarancji bezpieczeństwa. Przy projektowaniu linii trzeba przeprowadzić ocenę ryzyka, uwzględniając między innymi punkty zgniatania, ruchome rolki, napędy, siłowniki i dostęp do stref niebezpiecznych. Istotne są odpowiednie osłony, blokady, wyłączniki awaryjne oraz bezpieczne prowadzenie instalacji.
W dokumentacji projektowej należy uwzględnić między innymi wymagania PN-EN ISO 12100 dotyczące oceny ryzyka, PN-EN 60204-1 dotyczące wyposażenia elektrycznego maszyn oraz PN-EN ISO 13849-1 w zakresie elementów systemów sterowania związanych z bezpieczeństwem. Jeżeli połączone moduły tworzą funkcjonalny zespół maszyn, trzeba ocenić zgodność całej linii, a nie ograniczać się do dokumentacji poszczególnych stanowisk.
W praktyce linie montażowe oparte na profilach aluminiowych można rozwijać etapami, dodając kolejne moduły transportowe, stanowiska i wyposażenie. Takie podejście ma sens szczególnie wtedy, gdy firma nie chce od razu inwestować w kompletną, zautomatyzowaną instalację, ale planuje stopniowe zwiększanie wydajności.
Trzeba jednak pamiętać o ograniczeniach materiału. W środowisku z dużymi obciążeniami udarowymi, intensywnymi drganiami, wysoką temperaturą lub agresywnymi środkami myjącymi aluminium nie zawsze będzie najlepszym wyborem. Anodowana powierzchnia poprawia odporność na zużycie i korozję, ale nie czyni konstrukcji odporną na każdy rodzaj chemikaliów. W takich warunkach należy dobrać odpowiedni stop, wykończenie powierzchni i materiały elementów łączących albo zastosować stal nierdzewną czy konstrukcję mieszaną.
4. FAQ – najczęstsze pytania o modułowe linie montażowe
Czy profile aluminiowe nadają się do budowy całej linii produkcyjnej?
Tak. Można z nich wykonać ramy stanowisk, konstrukcje przenośników, osłony, regały i elementy pomocnicze. O możliwości zastosowania decydują obciążenia, sztywność i warunki pracy.
Czy można rozbudować istniejącą linię bez jej demontażu?
W wielu przypadkach tak. Wystarczy wykorzystać kompatybilne łączniki i wolne rowki montażowe. Zakres zmian zależy jednak od pierwotnego projektu, dostępności połączeń i rezerwy nośności konstrukcji.
Jaki profil aluminiowy wybrać na stanowisko montażowe?
Do lekkich konstrukcji często wystarcza profil 30 × 30 mm lub 40 × 40 mm. Przy większych rozpiętościach i obciążeniach rozważa się między innymi profile 40 × 80 mm. Ostateczny wybór musi wynikać z obliczeń ugięcia i nośności.
Czy konstrukcja aluminiowa wymaga regularnej konserwacji?
Tak. Trzeba kontrolować połączenia śrubowe, stan elementów mocujących, stabilność podpór i ewentualne uszkodzenia profili. Częstotliwość przeglądów powinna wynikać z intensywności eksploatacji i warunków pracy.
Czy profile aluminiowe są tańsze od konstrukcji stalowych?
Nie zawsze. Aluminium może ograniczyć koszty przebudowy, montażu i późniejszej rozbudowy, ale same komponenty systemowe bywają droższe od prostych elementów stalowych. Porównanie powinno obejmować koszt całej konstrukcji i przewidywane koszty jej modyfikacji.
Od czego rozpocząć projekt modułowej linii montażowej?
Najpierw należy zmierzyć rzeczywisty takt produkcji, określić maksymalną masę detali i wyposażenia oraz wyznaczyć obciążenia poszczególnych stanowisk. Następnie trzeba ustalić długości niepodpartych przęseł i przygotować układ przepływu materiału. Dopiero na tej podstawie dobiera się przekroje profili, łączniki i elementy transportowe.
Dobrym rozwiązaniem jest wykonanie najpierw jednego kompletnego stanowiska próbnego i sprawdzenie jego sztywności, ergonomii oraz dostępu serwisowego. Nie zamawiaj całej konstrukcji, zanim nie zweryfikujesz pierwszego modułu. To pozwala wychwycić błędy wymiarowe i konstrukcyjne, zanim zostaną powielone na wszystkich stanowiskach linii.
Dodaj komentarz